SISTEMA DE EXTRUSIÓN DE FILAMENTO
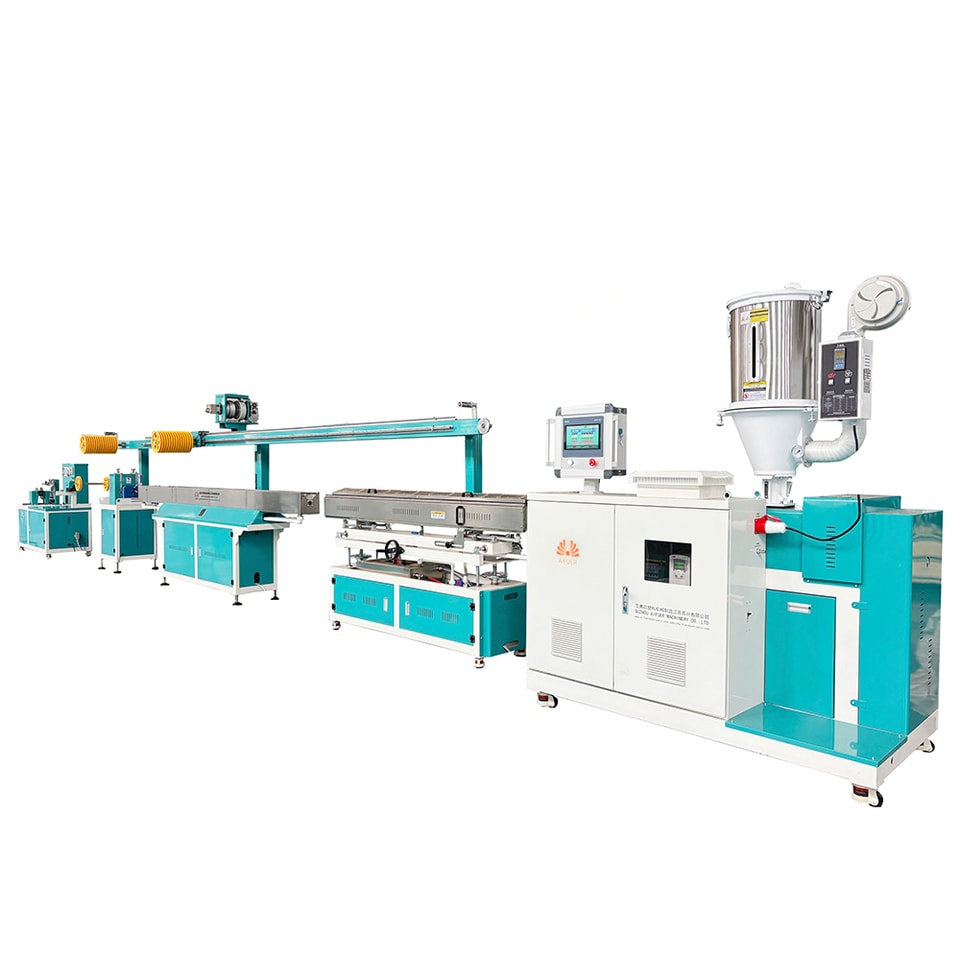
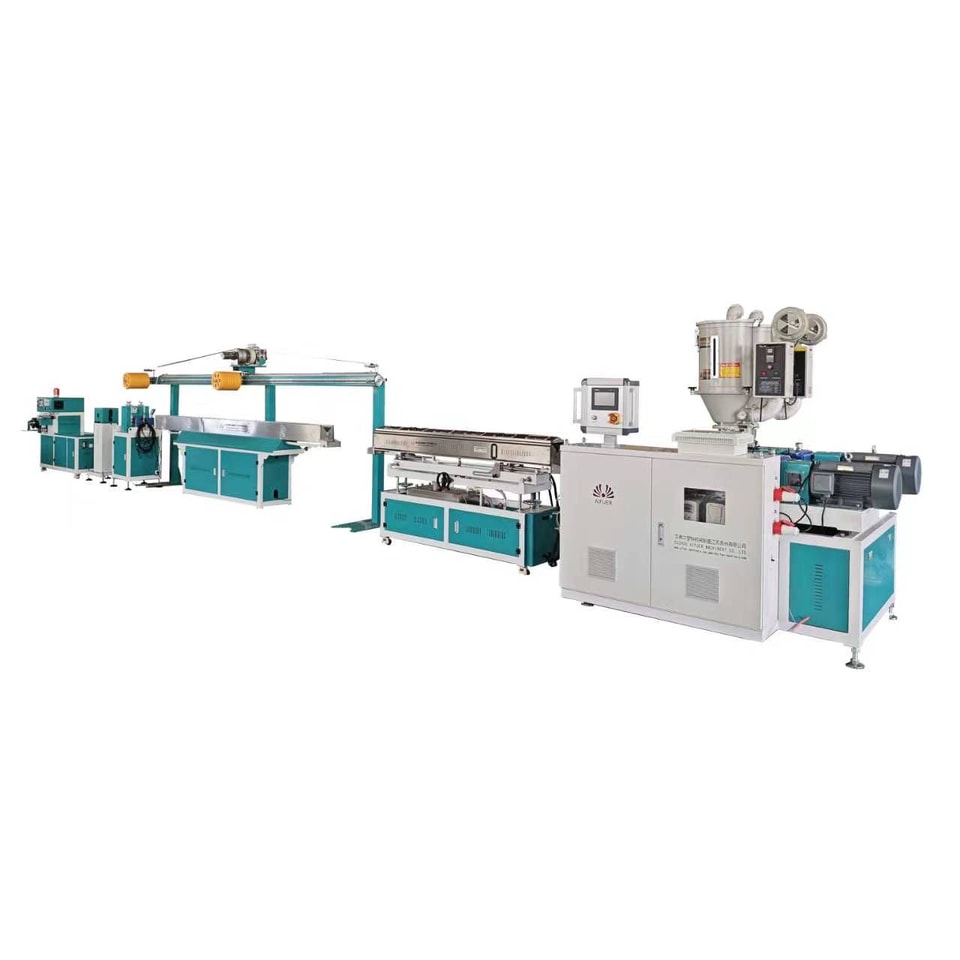
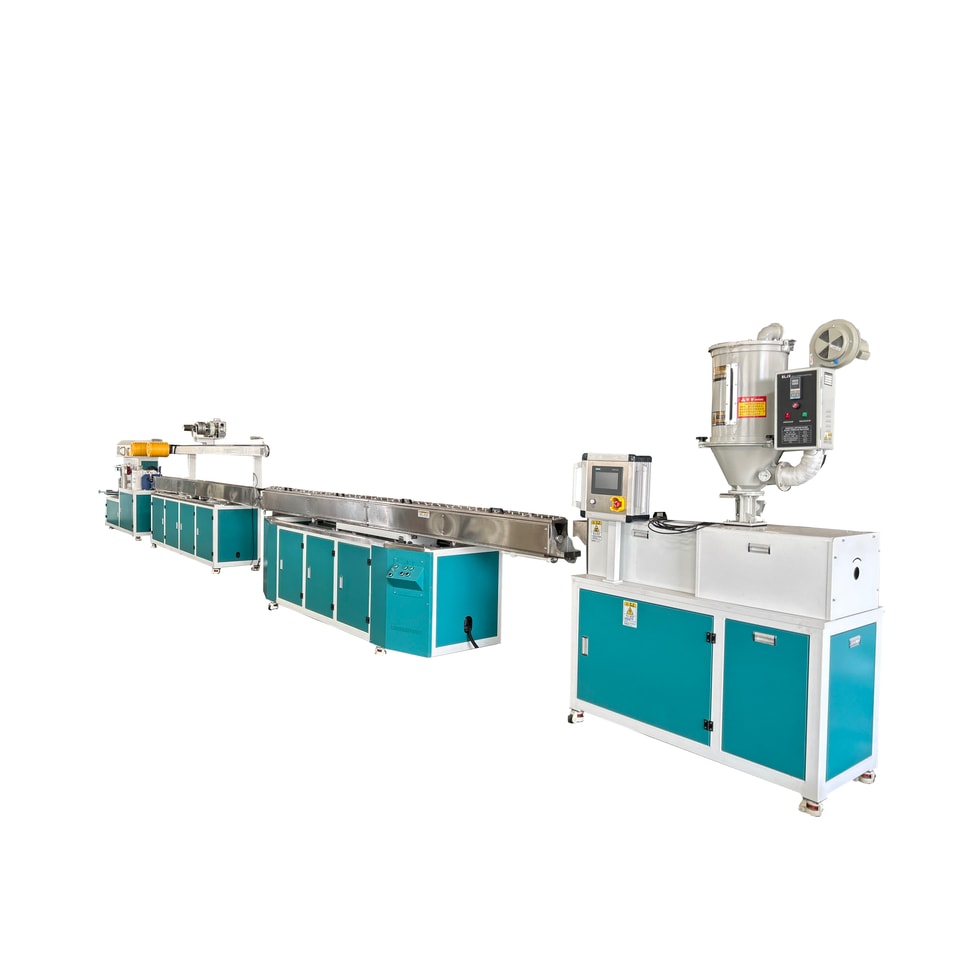
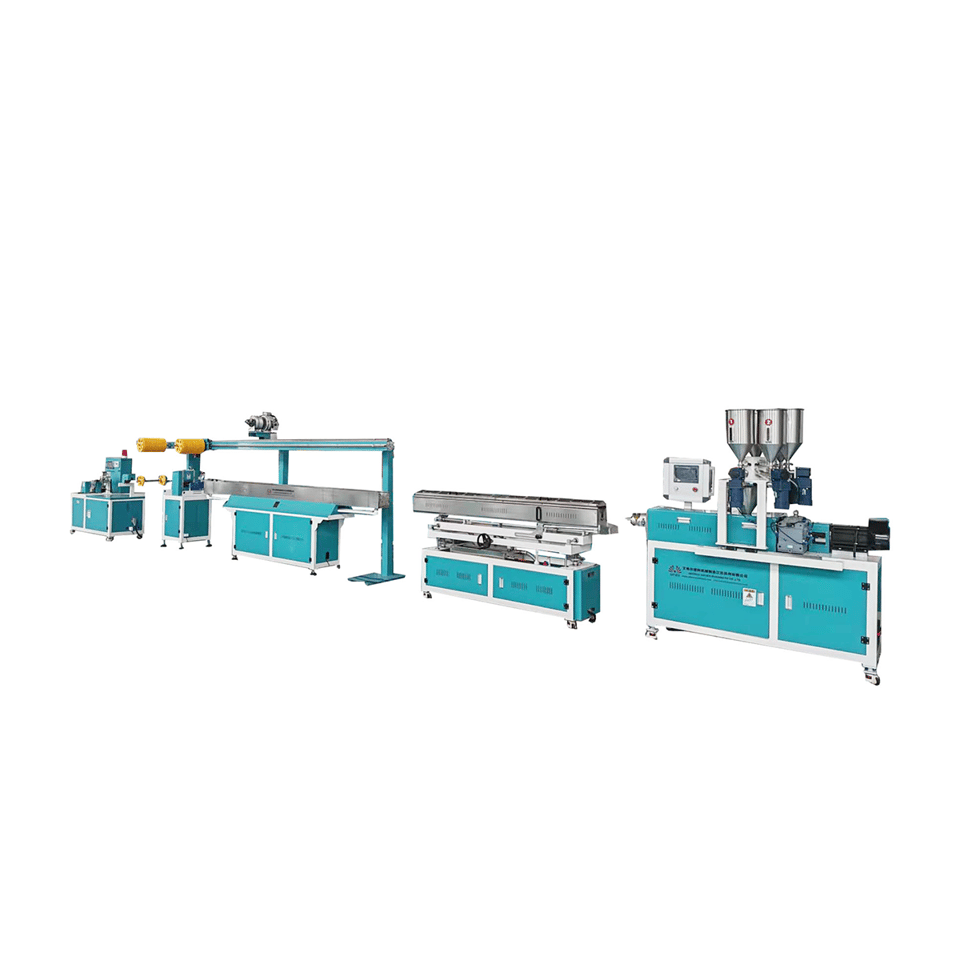
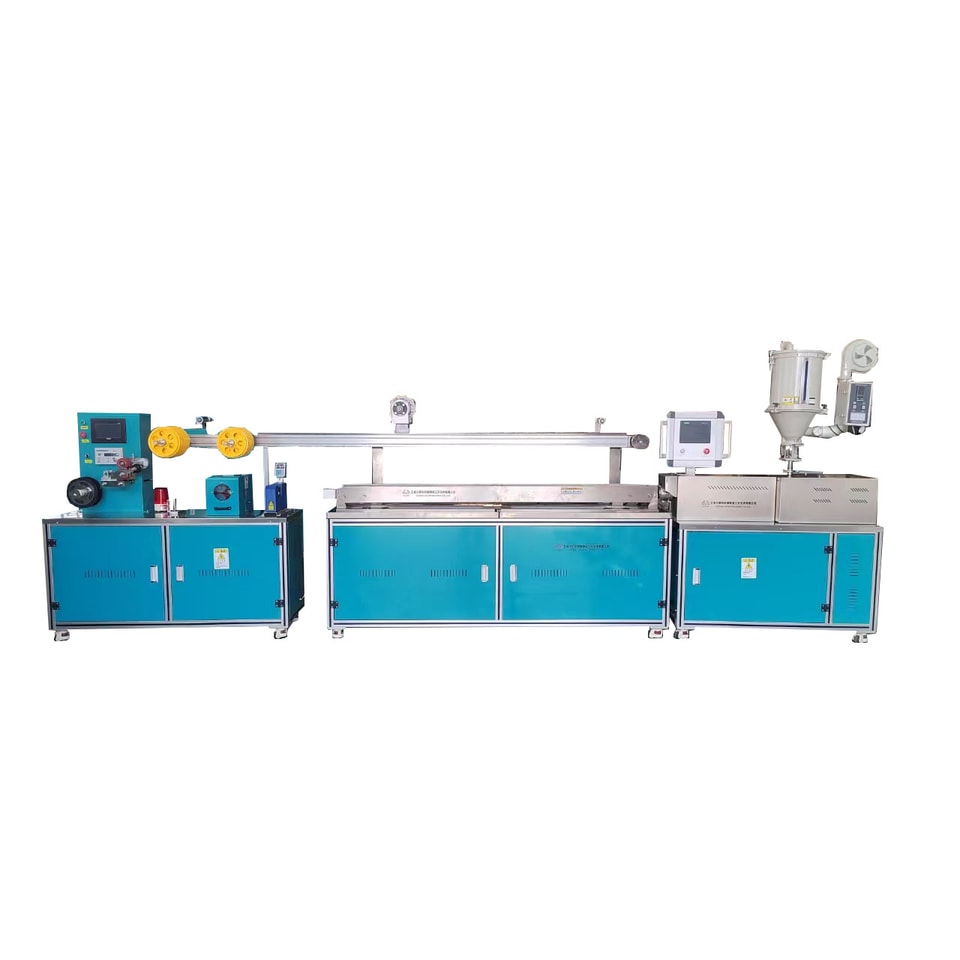
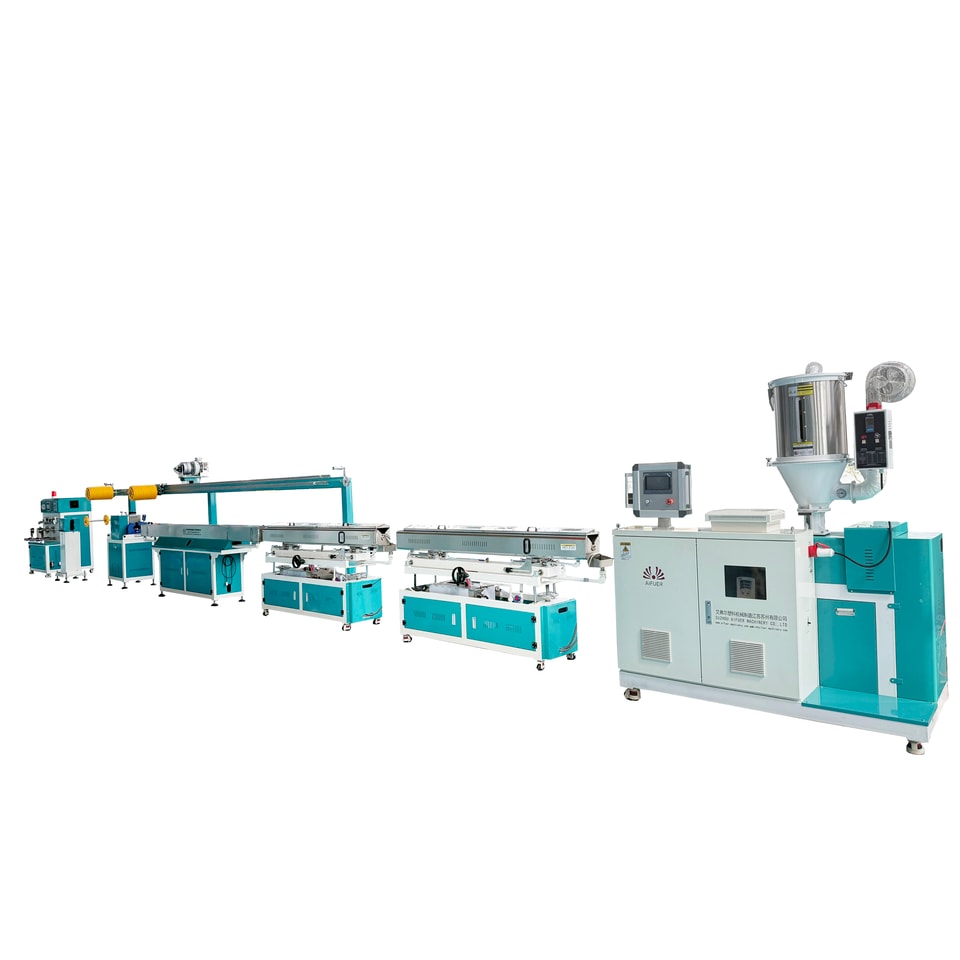
Línea de extrusión de filamento monocolor SJ50
- Configuración
- Adaptada al material y a la producción
- Asistencia
- Orientación sobre la instalación y el proceso
INFORMACIÓN TÉCNICA
Detalles del producto
Cuando la velocidad de extrusiónaumenta, la velocidad del husillo también aumenta. La extrusión rápida a alta temperaturapuede provocar fácilmente un sobrecalentamiento local o la rotura de las cadenas moleculares, lo que afecta al rendimiento del filamento. Laextrusiónextrusora puede controlar la fluctuación de temperatura de la masa fundida dentro de ≤±1 °CAIFUERLa extrusora puede controlar la fluctuación de temperatura de la masa fundida dentro de ≤±1 °C, con una producción de 35-45 kg/h.
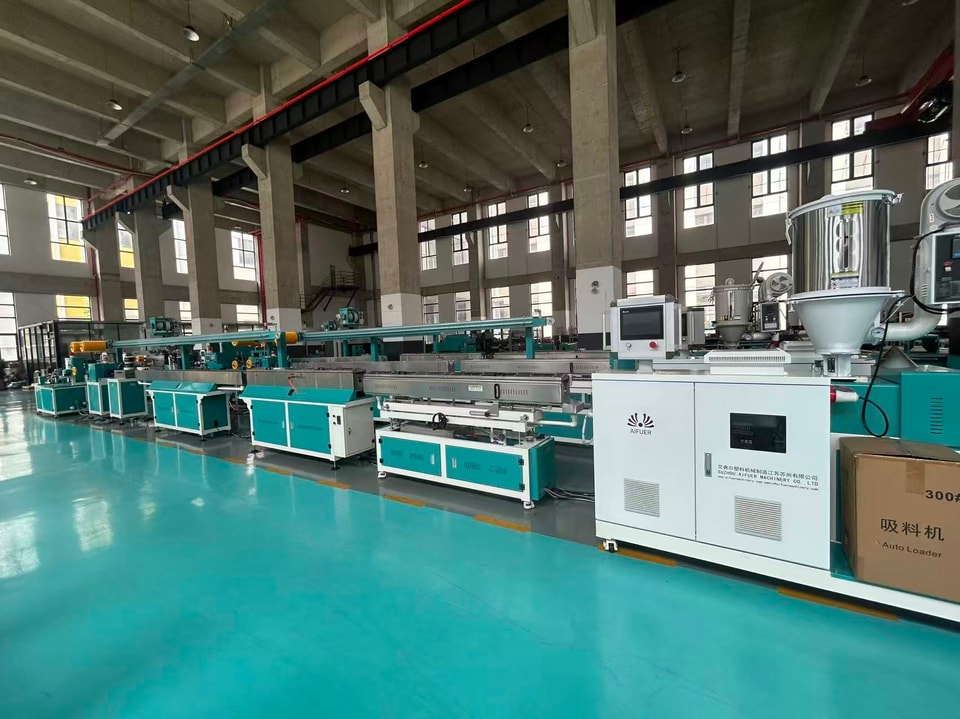
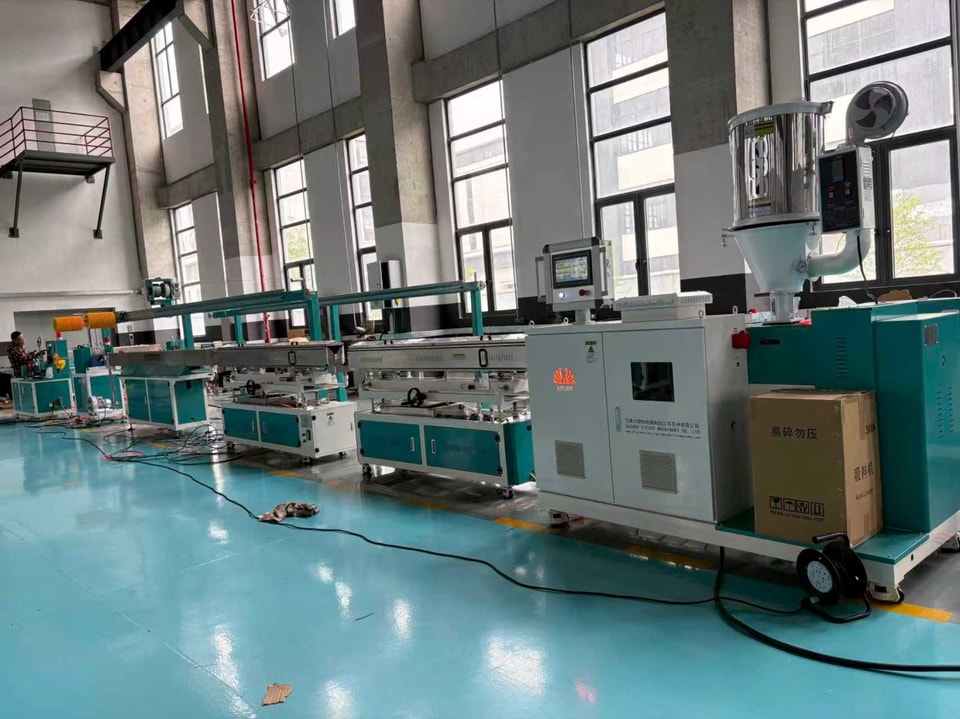
N.º | Nombre de la máquina | Cant. |
1 | Tolva de secado + alimentador por vacío | 1 unidad |
2 | Extrusora monohusillo SJ-50/28 | 1 unidad |
3 | Controlador PLC Siemens con pantalla táctil | 1 unidad |
4 | Molde (1,75 mm) | 1 unidad |
5 | Tanque de agua caliente de 2,4 metros | 1 unidad |
6 | Tanque de agua templada de 2,4 metros | 1 unidad |
7 | Tanque de agua fría de 4 metros | 1 unidad |
9 | Unidad de almacenamiento horizontal | 1 unidad |
10 | Equipo de soplado | 1 unidad |
11 | Dispositivo láser de medición del diámetro | 1 unidad |
12 | Arrastre servoasistido | 1 unidad |
13 | Bobinadora servo | 1 unidad |
2. Sistema de refrigeración: conformado rápido durante la extrusión a alta velocidad
Cuando el filamento sale de la boquilla a una velocidad aproximada de 4,38 metros por segundo, un enfriamiento demasiado rápido o insuficiente puede hacer que su diámetro adopte una forma elíptica o plana. ElAIFUERtanque de agua de tres etapas permite completar la transición de enfriamiento. En la primera etapa se utiliza agua a alta temperatura, a 85 °C, para enfriar lentamente; a continuación, el filamento se enfría en el tanque de agua templada para lograr un conformado rápido. Por último, se utiliza agua circulante a temperatura ambiente para garantizar que el filamento se enfríe por completo antes de entrar en el sistema de arrastre y no se estire por la tensión, lo que reduciría su diámetro. El sistema de control PLC Siemens mantiene la diferencia de temperatura dentro de ±0,9 °C, y la longitud total del recorrido de enfriamiento, incluida la sección de refrigeración por aire, alcanza 12,58 metros para satisfacer el tiempo de intercambio térmico necesario para la producción a alta velocidad.
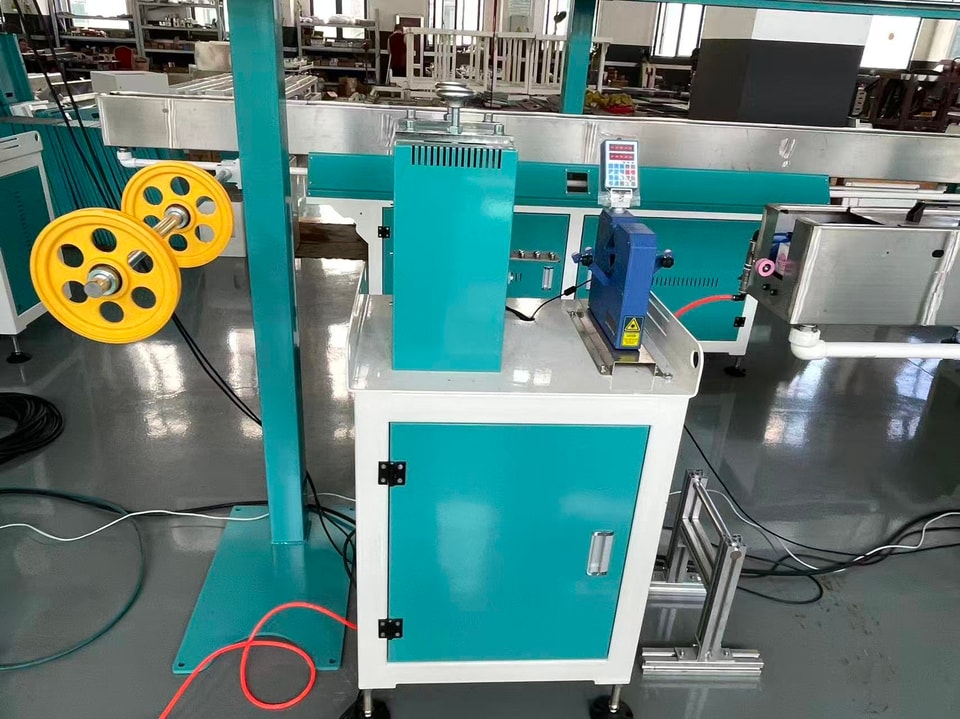
3. Sistema de arrastre: control servo
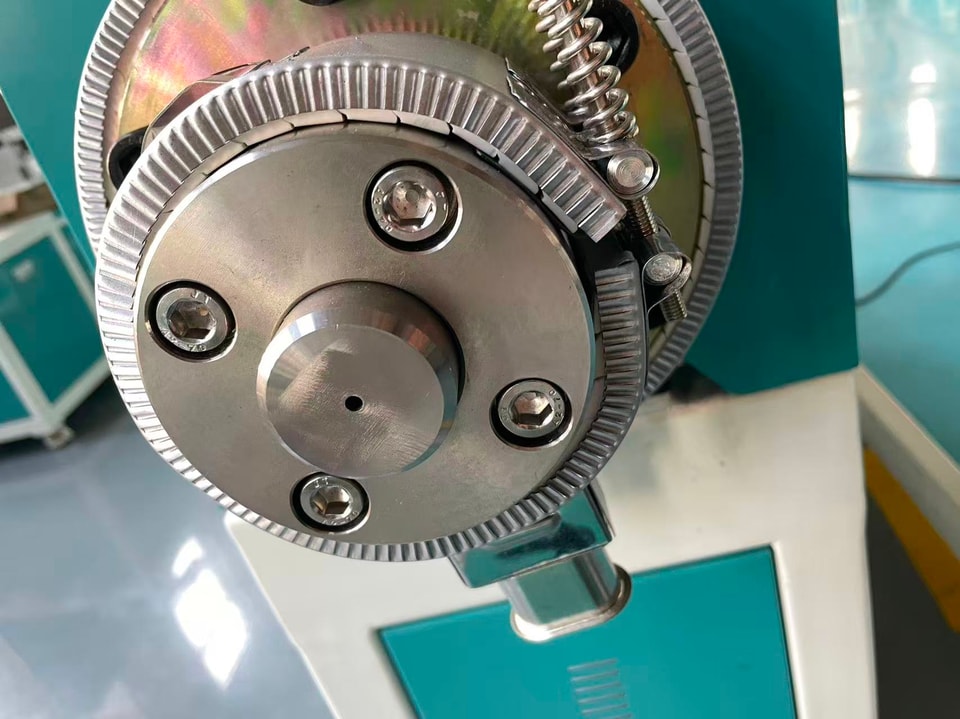
El motor servo está conectado con la unidad principal; el control PID实现 el control en circuito cerrado, y el aumento o la reducción sincronizados de la velocidad permiten una adaptación precisa. El error se controla dentro de 0,02mm, proporcionando a los clientes máquinas no tripuladas que también pueden realizar un ajuste totalmente automático del diámetro del filamento. Las ruedas de tracción de poliuretano ofrecen resistencia al desgaste, al aceite, a las bajas temperaturas y al envejecimiento, además de una elevada dureza, lo que prolonga su vida útil y optimiza la eficiencia de producción.
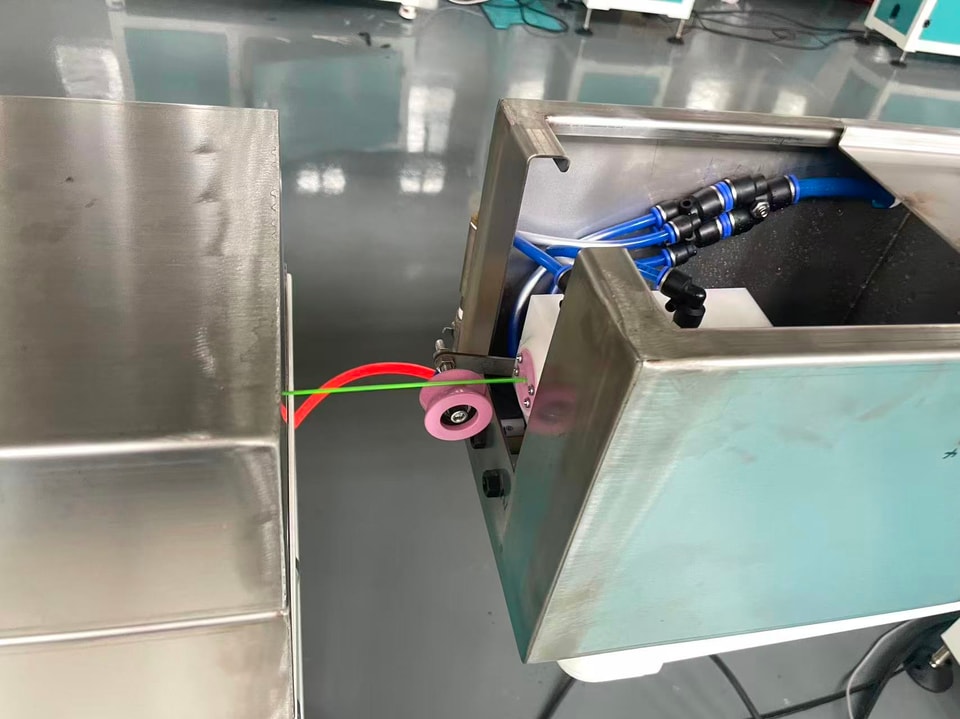
4. Dispositivo de almacenamiento: control mediante correa servoasistida
El bastidor de almacenamiento de 8 o 12 metros de longitud incorpora un sistema de control mediante correa servoasistida, que ahorra energía y garantiza un funcionamiento más fluido de la línea de almacenamiento durante la producción. El sistema PID controla con precisión la posición y la velocidad de funcionamiento de la rueda de almacenamiento, que puede regresar desde la posición más alejada del filamento de impresión 3D almacenado, de 150 metros, hasta el origen mediante un retorno a cero a velocidad variable en un plazo de 38 segundos.
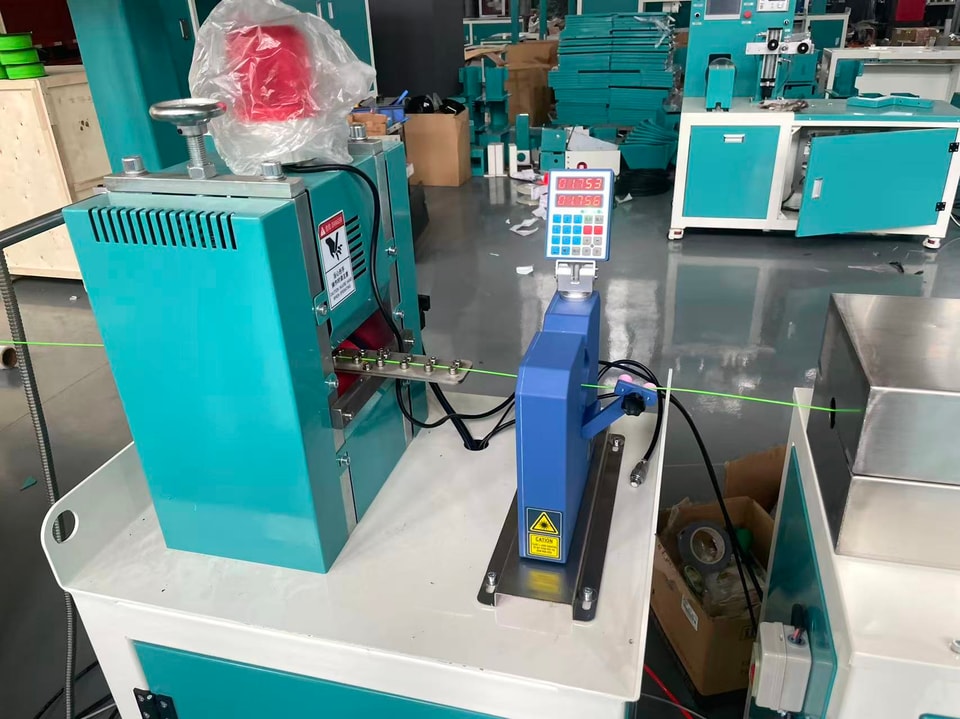
5. Bobinadora: control servoasistido
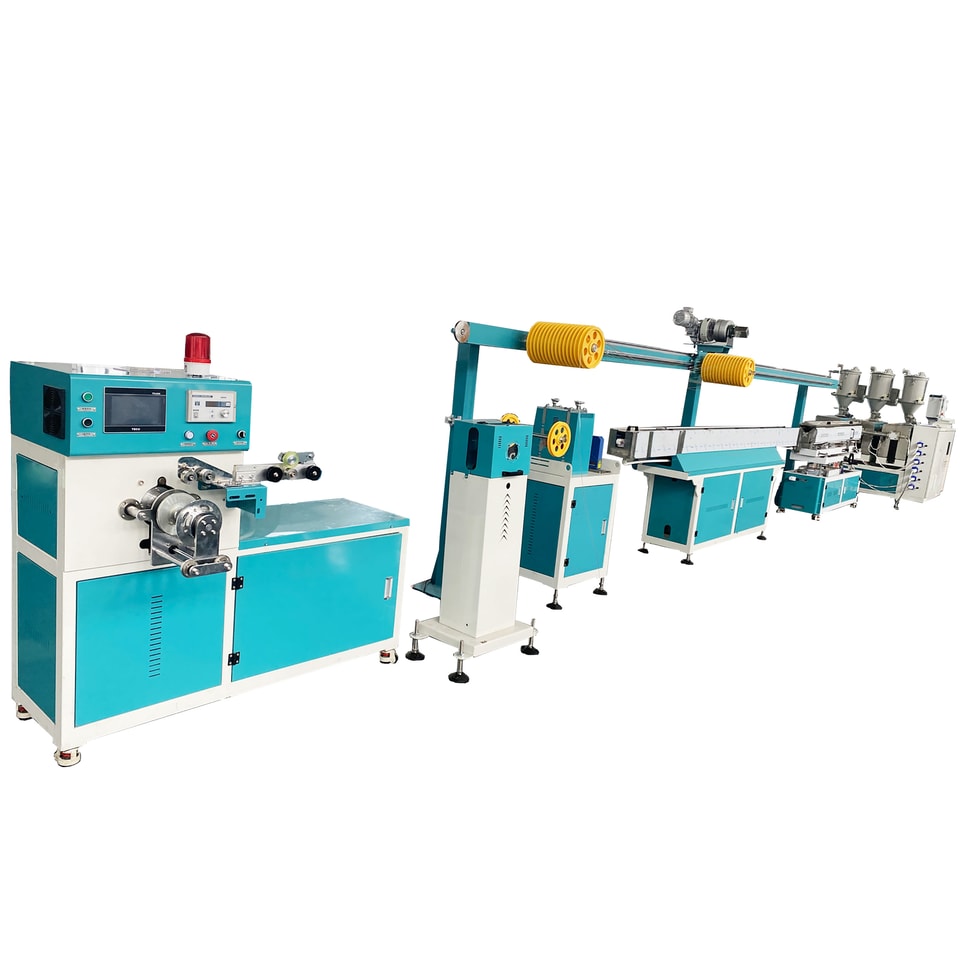
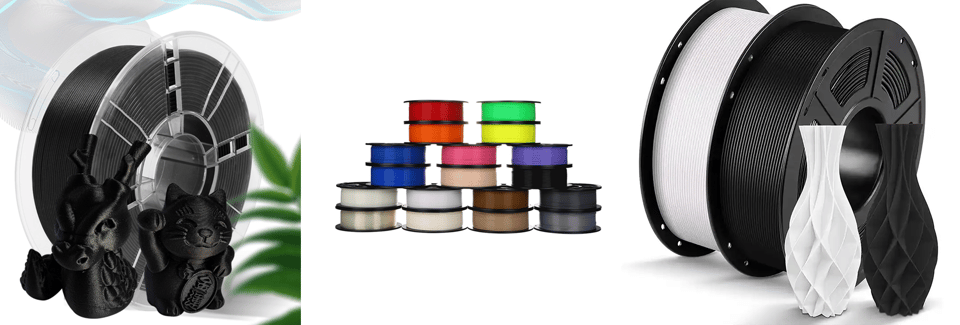
La bobinadora cuenta con un sistema de tensión constante que mantiene uniforme la tensión del filamento durante el bobinado, evitando roturas o aflojamientos. Gracias al control por variador de frecuencia, la precisión de la tensión puede alcanzar ±0,05 mm. Equipada con un sistema de control PLC y una pantalla táctil multifunción, permite cambiar entre bobinas de filamento de distintos tamaños (0,25 kg, 1 kg, 3 kg, 5 kg, 10 kg y 15 kg), corregir parámetros estándar de diámetro como 1,75 mm o 3,0 mm y alcanzar una tasa de bobinado uniforme superior al 98 % para PLA y PETGde diámetro uniforme con diámetros de filamento convencionales estables,
EXPLORA LA GAMA